Publié le 16 novembre 2026 · Mis à jour le 18 novembre 2026
- Qu’est-ce que le diagramme d’Ishikawa ?
- Les 5M du diagramme d’Ishikawa
- Du 5M au 6M, 7M ou 8M
- Comment faire un diagramme d’Ishikawa en 6 étapes
- Animer une séance Ishikawa
- S’appuyer sur les données de maintenance
- Gabarit à reproduire
- Exemple : un diagramme d’Ishikawa en maintenance
- Ishikawa pour anticiper les risques d’un projet
- Avantages et limites
- Ishikawa, 5 pourquoi, Pareto, AMDEC : quel outil utiliser ?
- Erreurs fréquentes
- Questions fréquentes
- Sources
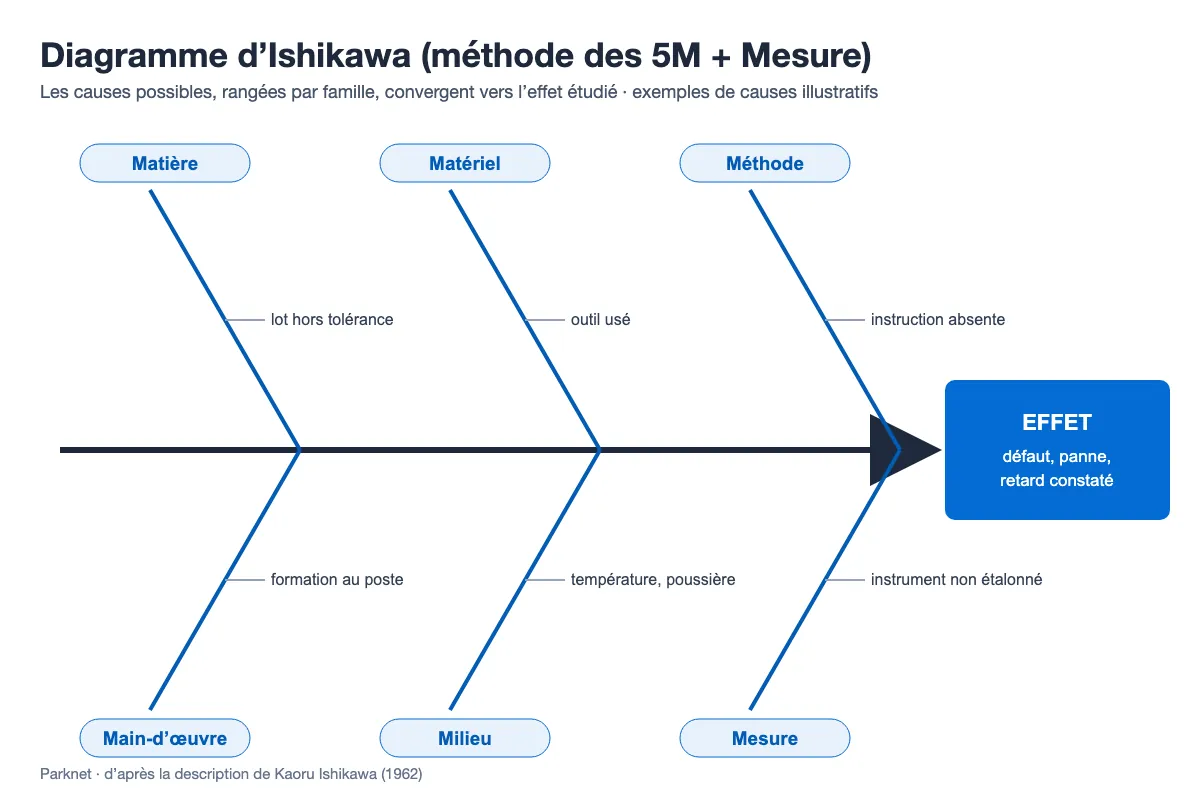
En bref. Le diagramme d’Ishikawa, aussi appelé diagramme de causes et effets, diagramme en arêtes de poisson ou méthode des 5M, sert à recenser et à classer toutes les causes possibles d’un problème. L’effet (le défaut, la panne, le retard) est écrit à la tête du poisson ; les causes sont rangées sur des arêtes, par famille : Matière, Matériel, Méthode, Main-d’œuvre, Milieu. Il a été développé par Kaoru Ishikawa en 1962 et reste l’un des outils de base de la résolution de problèmes en qualité et en maintenance. Il ne désigne pas la cause racine à lui seul : il organise un remue-méninges, dont les pistes doivent ensuite être vérifiées sur le terrain.
Qu’est-ce que le diagramme d’Ishikawa ?
Le diagramme d’Ishikawa représente graphiquement les causes qui aboutissent à un effet. Sa forme est celle d’un squelette de poisson : une flèche horizontale (l’arête centrale) mène à l’effet étudié, et des arêtes obliques portent les grandes familles de causes. Chaque famille se ramifie en causes plus précises, puis en sous-causes.
Il a deux usages principaux :
- chercher la cause d’un problème constaté : un taux de rebut qui augmente, une machine qui tombe en panne à répétition, une réclamation client ;
- identifier les risques d’un projet avant sa mise en œuvre : démarrage d’une ligne, changement de fournisseur, déploiement d’un logiciel.
Dans les deux cas, il sert de support à un travail de groupe et de moyen de communication : une fois rempli, il montre en une page l’ensemble des pistes étudiées.
Les 5M du diagramme d’Ishikawa
Kaoru Ishikawa recommande d’examiner l’événement sous cinq aspects, résumés par le moyen mnémotechnique 5M. Le tableau ci-dessous donne pour chacun les questions à se poser et des exemples de causes rencontrées en atelier.
| Famille | Ce qu’elle recouvre | Questions à poser | Exemples de causes en atelier |
|---|---|---|---|
| Matière | Matières premières, composants, consommables, entrées du processus | La matière est-elle conforme ? A-t-on changé de lot ou de fournisseur ? | Lot de tôle hors tolérance, lubrifiant inadapté, pièce d’achat non conforme |
| Matériel (ou Machines, Moyens) | Équipements, outillages, logiciels, technologies | L’équipement est-il réglé, entretenu, adapté ? | Outil usé, capteur déréglé, programme de la machine modifié |
| Méthode | Mode opératoire, logique du processus, instructions | La procédure existe-t-elle ? Est-elle claire, à jour, appliquée ? | Instruction de travail absente, ordre des opérations inversé, paramètre non défini |
| Main-d’œuvre | Interventions humaines, compétences, formation | L’opérateur est-il formé ? La charge de travail est-elle tenable ? | Nouvel arrivant non formé au poste, intérimaire sans accompagnement, fatigue en fin de poste |
| Milieu | Environnement, contexte, conditions de travail | Température, humidité, poussière, bruit, éclairage, organisation du poste ? | Atelier froid le matin, poussière sur une zone de collage, éclairage insuffisant au contrôle |
Les exemples de causes sont illustratifs : sur votre problème, ce sont les constats du groupe et les données du terrain qui remplissent les arêtes.
Du 5M au 6M, 7M ou 8M
La liste des familles s’adapte au contexte. Les variantes les plus courantes ajoutent :
- Mesure (6M) : les biais ou erreurs liés aux instruments et aux indicateurs utilisés pour chiffrer le phénomène. En production, c’est souvent la première famille à vérifier : un défaut « qui apparaît » peut venir d’un moyen de contrôle mal étalonné ;
- Management : organisation, décisions, priorités. On peut aussi le considérer comme inclus dans la Main-d’œuvre ;
- Moyens financiers : budget, arbitrages, utilisés surtout dans les entreprises de service (8M) ;
- Maintenance : un équipement correct à l’état neuf peut produire des défauts faute d’entretien. Cette famille est parfois ajoutée dans les univers de production, même si elle combine en réalité Main-d’œuvre, Méthode et Matériel.
Le conseil pratique : partez des 5M (ou 6M en production), puis ajoutez une famille seulement si plusieurs causes ne trouvent pas leur place. Trop de familles dispersent le travail.
Comment faire un diagramme d’Ishikawa en 6 étapes
- Formuler l’effet précisément. Pas « problème de qualité », mais un fait observable et daté : « rayures sur la face visible des capots, ligne 2, depuis la semaine 44 ». Un QQOQCP (qui, quoi, où, quand, comment, combien, pourquoi) aide à cadrer.
- Réunir le bon groupe. Quatre à huit personnes qui connaissent le processus : opérateurs, régleurs, maintenance, méthodes, qualité. Un animateur tient le tableau et veille à ce que chacun s’exprime.
- Tracer le squelette. Sur un tableau blanc ou une grande feuille : l’effet à droite, l’arête centrale, une arête par famille.
- Recenser les causes. Remue-méninges, d’abord sans critique, puis classement de chaque idée dans sa famille. Pour chaque cause, demandez « pourquoi ? » afin de descendre d’un niveau (sous-causes).
- Sélectionner les causes probables. Le groupe repère les causes les plus vraisemblables, par vote ou par discussion, en s’appuyant sur ce qui est déjà connu (historique des pannes, relevés de contrôle).
- Vérifier sur le terrain. Chaque cause retenue devient une hypothèse à tester : mesure, essai, observation au poste, analyse des données de production ou de la GMAO. Seules les causes confirmées donnent lieu à des actions correctives.
Animer une séance Ishikawa
La qualité du diagramme dépend surtout de l’animation. Quelques règles simples :
- Préparer les faits : avant la réunion, rassembler les relevés du défaut (quantités, dates, postes, équipes), l’historique des interventions et, si possible, des pièces défectueuses à montrer. Un groupe qui part de données produit des hypothèses plus solides.
- Afficher l’effet en grand et le relire à voix haute au début : tout le monde doit chercher les causes du même problème.
- Séparer production d’idées et tri : pendant le remue-méninges, on note tout sans discuter ; le classement et la critique viennent ensuite. Des post-it permettent de déplacer une cause d’une arête à l’autre sans tout réécrire.
- Faire parler le terrain en premier : opérateurs et régleurs connaissent les gestes et les conditions réelles du poste. Si l’encadrement s’exprime d’abord, les autres participants s’alignent.
- Descendre d’un niveau à chaque cause : « outil usé » est une cause, « usure non détectée car aucun contrôle d’usure n’est prévu » est plus utile, car elle désigne une action possible.
- Conclure par un plan de vérification : pour chaque cause retenue, qui vérifie, comment et pour quand. Sans ce plan, la séance reste un échange d’opinions.
S’appuyer sur les données de maintenance
En maintenance, une partie des causes peut être confirmée ou écartée sans essai, à partir des données déjà disponibles :
- l’historique des interventions de la GMAO : pannes répétées sur un organe, pièces remplacées, intervalles entre défaillances ;
- les relevés de production : arrêts, rebuts, taux de rendement par équipe, par jour ou par référence ;
- les enregistrements de paramètres (températures, pressions, vitesses) quand la machine les conserve ;
- les rapports de contrôle : mesures sur les pièces, résultats d’étalonnage des instruments.
Croiser le diagramme avec ces données évite deux pièges : passer du temps sur une cause que les chiffres excluent, et oublier une cause évidente dans l’historique mais que personne n’a citée en réunion. C’est aussi l’intérêt d’une GMAO bien renseignée, intégrée au reste du système d’information (voir notre guide sur l’intégration d’une GMAO dans le SI industriel).
Gabarit à reproduire
Pour un compte rendu écrit, le diagramme peut se présenter sous forme de liste structurée, plus facile à archiver et à partager :
- Effet : description factuelle, lieu, période, ampleur ;
- Matière : causes possibles → statut (à vérifier, confirmée, écartée) ;
- Matériel : causes possibles → statut ;
- Méthode : causes possibles → statut ;
- Main-d’œuvre : causes possibles → statut ;
- Milieu : causes possibles → statut ;
- Mesure (si utilisée) : causes possibles → statut ;
- Plan de vérification : cause, méthode de vérification, responsable, échéance ;
- Actions : pour chaque cause confirmée, action corrective, responsable, échéance, indicateur de résultat.
Le statut de chaque cause rend le document vivant : on voit d’un coup d’œil ce qui reste à vérifier et ce qui a été écarté, avec la preuve correspondante.
Exemple : un diagramme d’Ishikawa en maintenance
Exemple fictif, construit pour illustrer la méthode. Une presse à injecter s’arrête plusieurs fois par semaine sur un défaut de température du moule. Le groupe (régleur, technicien de maintenance, responsable de production, qualité) remplit le diagramme :
- Matière : changement de grade de granulés, humidité de la matière mal maîtrisée ;
- Matériel : thermorégulateur entartré, sonde de température vieillissante, raccord fuyard ;
- Méthode : temps de préchauffage non défini au redémarrage, consigne modifiée sans trace ;
- Main-d’œuvre : équipe de nuit non formée au réglage du thermorégulateur ;
- Milieu : atelier non chauffé le week-end, eau de refroidissement plus froide en hiver ;
- Mesure : sonde jamais étalonnée, seuil d’alarme réglé trop près de la consigne.
Le groupe retient trois hypothèses : l’entartrage, la sonde et le préchauffage. La vérification (démontage, comparaison avec une sonde de référence, relevé des arrêts par jour de la semaine) en confirme deux. Les actions : détartrage inscrit au plan de maintenance préventive, étalonnage périodique de la sonde, et instruction de redémarrage affichée au poste.
Dans une démarche complète de résolution de problème, ce travail correspond à l’étape D4 de la méthode 8D.
Ishikawa pour anticiper les risques d’un projet
Le même diagramme s’utilise à froid, avant un changement : installation d’une nouvelle machine, changement de fournisseur de matière, démarrage d’une équipe de nuit, déploiement d’un logiciel. L’effet n’est plus un défaut constaté mais un objectif ou un risque : « démarrage de la ligne 3 sans perte de cadence », par exemple. Le groupe recense alors, famille par famille, ce qui pourrait l’empêcher : matière non qualifiée, outillage non réceptionné, mode opératoire non rédigé, opérateurs non formés, local non adapté, instruments de contrôle non étalonnés.
Chaque risque retenu devient une action préventive avec un responsable et une échéance. Pour un équipement, cette approche est complétée par une analyse plus systématique des modes de défaillance, l’AMDEC. Pour organiser qui fait quoi dans ce type de projet, la répartition des rôles peut être formalisée dans une matrice des responsabilités.
Avantages et limites
| Avantages | Limites |
|---|---|
| Simple, sans logiciel : un tableau blanc suffit | Ne hiérarchise pas les causes : il faut ensuite les vérifier et les prioriser |
| Structure le remue-méninges et évite d’oublier une famille de causes | Dépend de la connaissance du groupe : une cause que personne n’imagine n’apparaît pas |
| Visuel : partageable en réunion, affichable en atelier | Devient illisible si l’effet est mal défini ou trop large |
| Implique les opérateurs, qui connaissent le mieux le poste | Ne montre pas les interactions entre causes de familles différentes |
Ishikawa, 5 pourquoi, Pareto, AMDEC : quel outil utiliser ?
Le diagramme d’Ishikawa trouve sa place dans un enchaînement d’outils :
- Pareto pour choisir le problème à traiter en premier (le défaut ou la panne qui pèse le plus) ;
- Ishikawa pour recenser largement les causes possibles de ce problème ;
- 5 pourquoi pour descendre jusqu’à la cause racine sur chaque piste retenue ;
- AMDEC pour anticiper, à froid, les défaillances possibles d’un équipement ou d’un processus avant qu’elles ne surviennent.
Ces outils s’intègrent dans les démarches d’amélioration continue : kaizen, Six Sigma (phase « Analyser » du DMAIC) ou TPM. La visite terrain (gemba walk) est le complément naturel de l’étape de vérification.
Erreurs fréquentes
- Un effet trop vague : « la qualité baisse » produit un diagramme fourre-tout.
- Des solutions à la place des causes : « acheter une nouvelle machine » n’est pas une cause.
- Chercher un coupable : la famille Main-d’œuvre vise la formation, la charge et l’organisation, pas une personne. Sinon, les opérateurs cessent de parler.
- S’arrêter au diagramme : sans vérification sur le terrain, on agit sur des intuitions.
- Le remplir seul au bureau : l’intérêt de la méthode est la confrontation des points de vue.
Questions fréquentes
Pourquoi l’appelle-t-on « arête de poisson » ?
À cause de sa forme : l’effet forme la tête, l’arête centrale la colonne et les familles de causes les arêtes obliques. En anglais, on parle de fishbone diagram.
Quels sont les 5M d’Ishikawa ?
Matière, Matériel (ou Machines), Méthode, Main-d’œuvre et Milieu. On ajoute souvent la Mesure (6M) en production, et parfois le Management et les Moyens financiers (8M).
Comment faire un diagramme d’Ishikawa sur Excel ou Word ?
Avec des formes (flèches et zones de texte) ou un modèle de diagramme. Excel n’a pas de type de graphique « Ishikawa » natif. Pour un travail en groupe, un tableau blanc ou un outil de tableau collaboratif est souvent plus pratique, puis on reporte le résultat dans le compte rendu.
Le diagramme d’Ishikawa donne-t-il la cause racine ?
Non. Il recense et classe les causes possibles. La cause racine est établie ensuite, par vérification sur le terrain et, si besoin, par la méthode des 5 pourquoi.
Combien de temps faut-il prévoir ?
Le remplissage tient en une séance de travail si l’effet est bien défini et le groupe préparé (données et historique apportés en réunion). La vérification des causes prend plus de temps, selon les essais et mesures nécessaires.
Quelle différence entre diagramme d’Ishikawa et arbre des causes ?
Le diagramme d’Ishikawa classe les causes possibles par familles (les M). L’arbre des causes, utilisé notamment pour analyser les accidents du travail, reconstitue l’enchaînement des faits qui ont conduit à l’événement. On peut le considérer comme une variante où les causes sont reliées entre elles plutôt que rangées par famille.
Sources
- Wikipédia, « Diagramme de causes et effets » : définition, origine (Kaoru Ishikawa, 1962), 5M, variantes 6M et 8M, Maintenance (consulté le 13/11/2026).
- Wikipédia, « Kaoru Ishikawa » (consulté le 13/11/2026).