Publié le 18 novembre 2026 · Mis à jour le 18 novembre 2026
En bref. La méthode 8D (Eight Disciplines, huit disciplines) est une démarche de résolution de problèmes en équipe, développée par Ford dans les années 1980 et très utilisée en qualité industrielle, notamment pour traiter les réclamations clients et les non-conformités. Elle enchaîne huit étapes : constituer l’équipe, décrire le problème, contenir ses effets, trouver les vraies causes, choisir et mettre en œuvre des actions correctives permanentes, les valider, empêcher la récidive, puis reconnaître le travail de l’équipe. Une étape préalable, D0, est souvent ajoutée pour décider si un 8D est nécessaire. Le tout est documenté dans un rapport 8D.
Qu’est-ce que la méthode 8D ?
Le 8D est une démarche structurée qui poursuit trois objectifs : contenir le problème et protéger le client, éliminer les causes profondes, et capitaliser pour éviter que le problème ne se reproduise. Le sigle vient de l’abréviation de « huit disciplines », c’est-à-dire les huit actions à mener dans l’ordre.
On le déclenche typiquement quand un problème est sérieux, récurrent ou signalé par un client : lot de pièces non conformes livré, défaut qui réapparaît malgré des corrections, incident de sécurité, panne grave d’un équipement critique. Pour un petit écart traité en quelques minutes au poste, un 8D complet serait disproportionné ; d’autres outils plus légers suffisent.
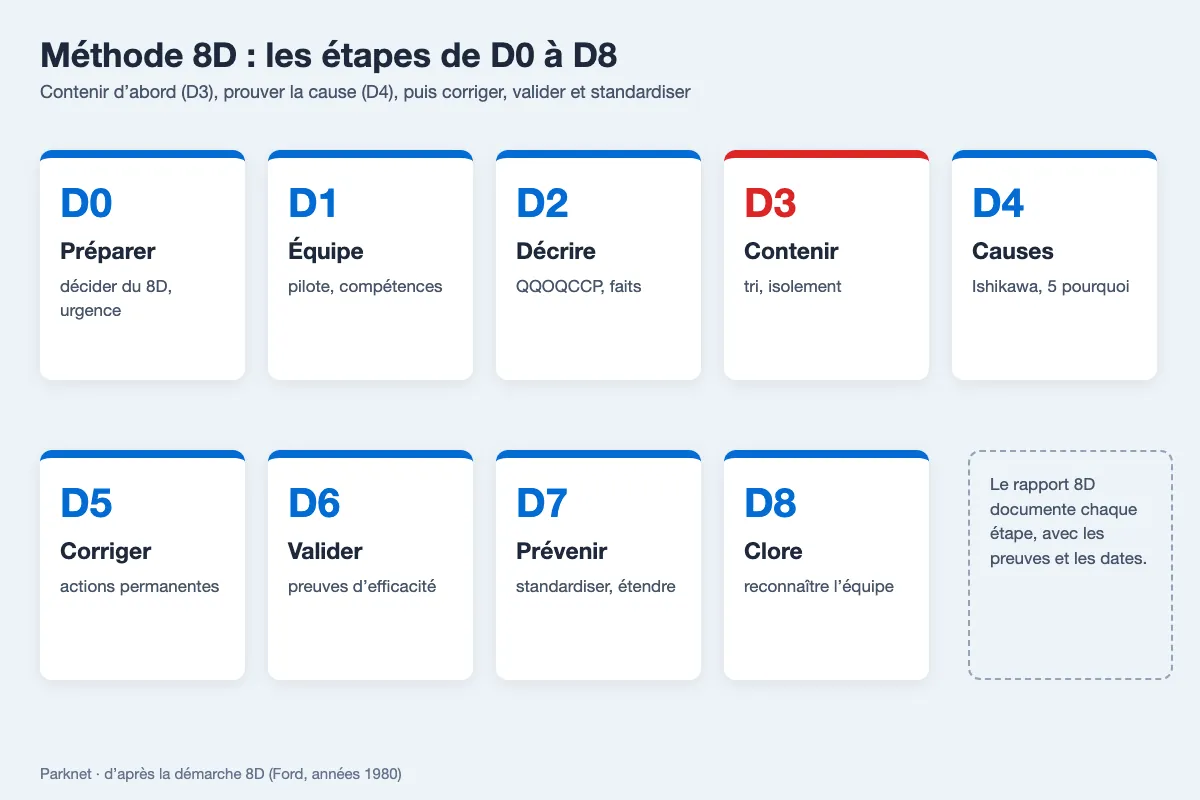
Les 8 étapes de la méthode 8D (et le D0)
| Étape | Objectif | Ce que l’on produit | Outils utiles |
|---|---|---|---|
| D0 Préparer | Décider si le problème justifie un 8D, protéger le client en urgence | Décision de lancer le 8D, premières mesures d’urgence | Critères de déclenchement |
| D1 Constituer l’équipe | Réunir les personnes qui ont la connaissance, le temps et l’autorité | Liste de l’équipe, pilote désigné, rôles | Matrice RACI |
| D2 Décrire le problème | Définir le problème de façon factuelle et mesurable | Énoncé du problème, données, enjeux | QQOQCCP, est / n’est pas |
| D3 Contenir | Limiter les effets en attendant la solution définitive | Actions immédiates et mesure de leur efficacité | Tri, isolement, contrôle renforcé |
| D4 Trouver les vraies causes | Identifier et vérifier les causes racines | Causes confirmées par des données ou des essais | Ishikawa, 5 pourquoi, analyse de données |
| D5 Choisir les actions correctives | Définir les solutions qui éliminent les causes | Actions choisies avec porteur et date | Critères de choix (coût, délai, efficacité) |
| D6 Mettre en œuvre et valider | Appliquer les actions et vérifier leur efficacité | Preuves d’efficacité, retrait des actions de D3 | Indicateurs, suivi dans le temps |
| D7 Prévenir la récidive | Étendre et standardiser | Procédures, AMDEC, plans de contrôle mis à jour ; déploiement sur les produits ou processus similaires | Standardisation, retour d’expérience |
| D8 Féliciter l’équipe | Clore le 8D et reconnaître le travail accompli | Rapport clos, communication des résultats | Revue de clôture |
Selon les sources, la numérotation et les intitulés varient légèrement (certaines placent la mise en œuvre en D5 et la validation en D6, d’autres l’inverse). L’ordre logique, lui, ne change pas : contenir avant de corriger, prouver la cause avant d’agir, vérifier avant de clore.
Chaque étape en pratique
D1 : une équipe pluridisciplinaire
L’équipe réunit les compétences liées au problème : production, méthodes, qualité, maintenance, achats, logistique, et parfois le fournisseur ou le client. Un pilote est désigné. La composition est confirmée ou ajustée après la description du problème (D2), quand on sait mieux ce que l’on cherche.
D2 : décrire sans interpréter
Qui, quoi, où, quand, comment, combien, pourquoi (QQOQCCP). On décrit les faits observés, les quantités, la période, les produits ou équipements touchés, et les conséquences. La comparaison « est / n’est pas » (le défaut touche la ligne 1, il ne touche pas la ligne 2) oriente souvent déjà l’analyse.
D3 : contenir rapidement
Le but est de protéger le client et la production tant que la cause n’est pas traitée : tri des stocks, isolement des lots suspects, contrôle renforcé, aide visuelle au poste. En cas d’urgence, ces actions peuvent précéder la constitution de l’équipe. Leur efficacité doit être mesurée : une action de confinement qui laisse passer des pièces n’en est pas une.
D4 : prouver la cause racine
On recense les causes possibles, par exemple avec un diagramme d’Ishikawa, puis on descend jusqu’à la cause racine avec les 5 pourquoi. Chaque cause doit être vérifiée au regard des données ou par un essai. Une bonne pratique consiste à chercher deux causes : celle de l’apparition du défaut et celle de sa non-détection (pourquoi le contrôle ne l’a pas arrêté).
D5 et D6 : corriger et vérifier
Les solutions sont choisies selon des critères explicites : coût, facilité et délai de mise en œuvre, efficacité attendue, contraintes pour les personnes concernées. Chaque action a un porteur et une date. Après mise en œuvre, on suit le problème dans le temps ; une fois l’efficacité prouvée, on retire les actions provisoires de D3.
D7 : rendre la solution durable
C’est l’étape la plus souvent bâclée. Il s’agit de mettre à jour les documents (instructions de travail, plans de contrôle, AMDEC, plan de maintenance) et de déployer la solution sur les produits, machines ou sites similaires. Sans D7, le même problème réapparaît ailleurs quelques mois plus tard.
D8 : clore et reconnaître
La clôture formalise le résultat et remercie l’équipe. Elle sert aussi de retour d’expérience : ce qui a bien fonctionné dans la démarche, ce qui a manqué.
Le rapport 8D
Le rapport 8D est le document qui suit la démarche, parfois sur un formulaire fourni par le client. Il contient en général :
- l’identification du problème (référence client, produit, lot, date de détection) ;
- l’équipe et son pilote (D1) ;
- la description du problème (D2) ;
- les actions de confinement et leur efficacité (D3) ;
- les causes racines d’apparition et de non-détection, avec les preuves (D4) ;
- les actions correctives, leurs porteurs, dates et preuves d’efficacité (D5, D6) ;
- les actions de prévention et les documents mis à jour (D7) ;
- la date de clôture et la validation (D8).
Le rapport est mis à jour au fil de l’eau et transmis au client à des jalons convenus, souvent après le confinement puis à la clôture.
Exemple de 8D en maintenance
Exemple fictif, construit pour illustrer la démarche. Un client signale des pièces usinées avec un diamètre hors tolérance.
- D1 : régleur, technicien de maintenance, responsable qualité (pilote), responsable de production.
- D2 : diamètre trop grand sur une référence, produit sur un seul centre d’usinage, sur les pièces fabriquées en fin de poste du soir.
- D3 : tri à 100 % des stocks chez le client et en interne, contrôle renforcé en sortie de machine.
- D4 : cause d’apparition, une dérive thermique de la broche liée à un défaut du circuit de refroidissement ; cause de non-détection, une fréquence de contrôle trop espacée en fin de poste.
- D5-D6 : réparation du circuit, contrôle de la température ajouté, fréquence de contrôle revue ; suivi sur plusieurs semaines sans nouveau défaut.
- D7 : contrôle du circuit ajouté au plan de maintenance préventive de toutes les machines du même type, plan de contrôle mis à jour.
- D8 : clôture, présentation des résultats à l’équipe.
8D, PDCA, DMAIC, A3 : quelles différences ?
| Démarche | Usage principal | Point fort |
|---|---|---|
| 8D | Problème sérieux ou réclamation client | Confinement immédiat et rapport normalisé |
| PDCA (roue de Deming) | Amélioration continue, cycle court | Simplicité, s’applique à tout |
| DMAIC (Six Sigma) | Réduction de la variabilité d’un processus | Analyse statistique poussée |
| A3 | Problème à résoudre et à présenter sur une page | Synthèse visuelle, culture lean |
Ces démarches ne s’excluent pas : un 8D peut s’appuyer sur des outils Six Sigma en D4, et ses actions nourrissent les chantiers kaizen. Pour une démarche de fond sur la fiabilité des équipements, voir aussi la TPM.
Erreurs fréquentes
- Sauter le confinement (D3) pour aller plus vite à la cause : le client continue à recevoir des pièces défectueuses.
- Retenir une cause « probable » sans la prouver en D4.
- Conclure « erreur humaine » : c’est un symptôme. La question est pourquoi l’erreur a été possible et pourquoi elle n’a pas été détectée.
- Clore le 8D sans preuve d’efficacité dans la durée.
- Oublier D7 : la solution reste locale et le problème revient sur une machine voisine.
Questions fréquentes
Que signifie 8D ?
8D signifie Eight Disciplines, huit disciplines : les huit étapes de la démarche, de la constitution de l’équipe à la clôture.
Qui a créé la méthode 8D ?
Elle a été développée par Ford dans les années 1980 et s’est ensuite diffusée dans l’industrie et le management de la qualité.
Quelle est la différence entre D3 et D5 ?
D3 contient le problème de façon provisoire (tri, isolement, contrôle renforcé) ; D5 définit les actions correctives permanentes qui éliminent la cause. Les actions de D3 sont retirées une fois celles de D5-D6 validées.
Combien de temps dure un 8D ?
Il n’y a pas de durée standard : le confinement doit être immédiat, tandis que l’analyse et la validation dépendent de la complexité du problème. Les délais de réponse sont souvent fixés par le client dans ses exigences qualité.
Le 8D est-il obligatoire ?
Aucune loi ne l’impose. En revanche, de nombreux donneurs d’ordre exigent un rapport 8D de leurs fournisseurs en cas de réclamation. Dans une entreprise certifiée, le 8D est aussi une façon courante de documenter le traitement d’une non-conformité et ses actions correctives.
Sources
- Wikipédia, « 8D » : définition, origine (Ford, années 1980), objectifs, déroulement des huit actions et exemples d’actions immédiates (consulté le 13/11/2026).